


طبق گزارشهای تحلیل بازار صنعت چوب در سال 1403 استفاده از دستگاههای لبه چسبان اتوماتیک بهرهوری خطوط تولید مبلمان پانلی را تا ۴۰٪ افزایش میدهد و ضایعات ناشی از پرداخت دستی را به کمتر از ۲٪ میرساند. لبه چسبانی، فرآیند مهندسی برای پوششدهی و محافظت از مغز آسیبپذیر کامپوزیتهای چوبی (مانند MDF و نئوپان) در برابر تنشهای مکانیکی و نفوذ رطوبت است که دوام محصول نهایی را بهطور مستقیم تحت تاثیر قرار میدهد. تسلط بر این تکنولوژی، نیازمند درک دقیق پارامترهای فنی دستگاه، از جمله دمای چسب، سرعت تغذیه و کالیبراسیون ایستگاههای عملیاتی است. در این مقاله، بهصورت تخصصی به تشریح جنبههای فنی، مراحل دقیق کالیبراسیون و استراتژیهای نگهداری پیشگیرانه دستگاه لبه چسبان میپردازیم تا اپراتورها و مدیران تولید را در دستیابی به حداکثر کیفیت و کارایی یاری کند.
راهنمای فنی و گام به گام استفاده از دستگاه لبهچسبان؛ از کالیبراسیون تا کنترل کیفیت
راهنمای لبه چسبانی پیش رو بهصورت یک چکلیست فنی برای اجرای فرآیندی بینقص بعد از خرید دستگاه لبه چسبان طراحی شده است. تسلط بر مراحل ذکر شده، کیفیت خروجی را تضمین میکند.
فاز اول: آمادهسازی اولیه و کالیبراسیون دستگاه (Pre-operation & Calibration)
- بررسیهای مکانیکی و پنوماتیک: فشار هوای ورودی به دستگاه را طبق منوال سازنده (معمولا بین ۶ تا ۸ بار) تنظیم و از عدم وجود نشتی در سیستم اطمینان حاصل کنید. عملکرد تمامی جکهای پنوماتیک، بهویژه در ایستگاههای سر و ته زن و فشار را بهصورت دستی تست کنید. تیغههای پیشفرز، سر و ته زن و فرز بالا و پایین را از نظر تیزی و عدم وجود پریدگی یا صمغ چسبیده بررسی کنید.
- تنظیمات سیستم چسبکاری: مخزن چسب (Glue Pot) را از هرگونه چسب سوخته یا آلودگی پاکسازی کنید. دمای مخزن و رولر اعمال چسب را براساس دیتاشیت فنی چسب گرانول تنظیم کنید (مثلا برای چسب EVA معمولاً بین ۱۸۰-۲۱۰ درجه سانتیگراد). ضخامت لایه چسب را با استفاده از اهرم تنظیم مربوطه کالیبره کنید؛ یک لایه نازک و یکنواخت ایدهآل است.
- کالیبراسیون ایستگاههای پرداخت: با استفاده از یک قطعه کار تستی، فاصله تیغههای فرز بالا و پایین و لیسهها را نسبت به سطح قطعه تنظیم کنید تا پرداخت کاملا همسطح (Flush) انجام شود. زاویه و فشار ایستگاه پولیش را تنظیم کنید تا لبه را براق کند بدون آنکه به نوار PVC آسیب برساند یا آن را بسوزاند.
فاز دوم: آمادهسازی دقیق قطعه کار و نوار لبه (Workpiece & Edgeband Preparation)
- کنترل کیفی قطعه کار: اطمینان حاصل کنید که لبههای قطعه کار توسط دستگاه برش کاملا گونیا (۹۰ درجه) برش خوردهاند. عدم گونیا بودن لبه منجر به ایجاد درز در بالا یا پایین نوار میشود. سطح و لبههای قطعه کار را با فشار باد از هرگونه گرد و غبار یا براده پاک کنید.
- آمادهسازی نوار لبه: رول نوار لبه را بهدرستی روی جایگاه خود نصب کرده و مسیر عبور آن را چک کنید تا هیچگونه پیچخوردگی یا کشیدگی اضافی وجود نداشته باشد.
فاز سوم: اجرای فرآیند لبه چسبانی (Execution of Edgebanding Process)

- تغذیه قطعه کار: قطعه کار را محکم به گونیای ورودی دستگاه بچسبانید و با سرعتی یکنواخت به سمت فیدر هدایت کنید. از هرگونه توقف یا کاهش سرعت در حین ورود قطعه به دستگاه خودداری کنید.
- نظارت مستمر (Real-time Monitoring): بر عملکرد هر ایستگاه بهصورت دیداری و شنیداری نظارت کنید. صدای غیرعادی موتورها نشاندهنده کندی تیغهها یا فشار بیشازحد است.
- مدیریت خطا: در صورت بروز هرگونه مشکل، فورا با استفاده از دکمه توقف اضطراری دستگاه را متوقف کرده و پس از رفع عیب، فرآیند را مجددا آغاز کنید.
فاز چهارم: بازرسی نهایی و کنترل کیفیت (Final Inspection & Quality Control)
- بررسی چسبندگی: کل طول لبه چسبانده شده را بررسی کنید. نباید هیچگونه درز یا فاصلهای بین نوار و لبه قطعه کار وجود داشته باشد.
- کنترل کیفیت پرداخت: سطح اتصال نوار و قطعه کار باید کاملا یکنواخت و بدون هیچگونه پله یا تیزی باشد. با کشیدن ناخن روی محل اتصال، از پرداخت بینقص اطمینان حاصل کنید.
- بررسی ظاهری: لبه نهایی نباید هیچگونه خطوخش، سوختگی ناشی از ایستگاه پولیش یا لکههای چسب اضافی داشته باشد.
معرفی و عملکرد دقیق ایستگاههای اصلی دستگاه لبه چسبان
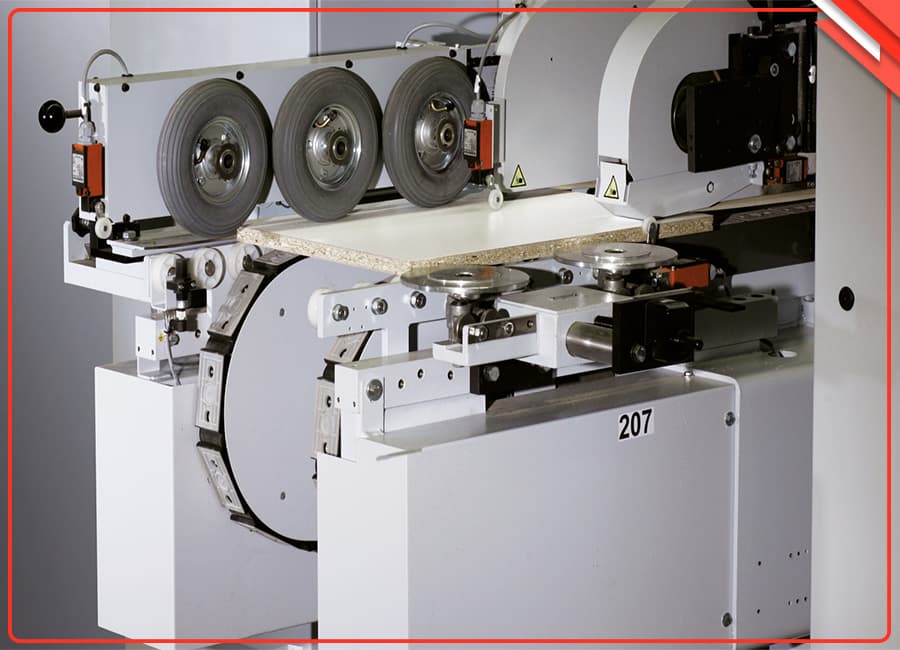
ایستگاه های لبه چسبان مجموعهای از واحدهای عملیاتی هستند که به ترتیب، فرآیند کامل چسباندن و پرداخت نوار را روی قطعه کار انجام میدهند. هر ایستگاه وظیفهای مشخص دارد که در نهایت منجر به یک لبه بینقص میشود.
ایستگاه اول، پیشفرز (Pre-milling) است که با برداشتن لایهای نازک از لبه، سطحی کاملا صاف و گونیا برای چسبندگی بهتر ایجاد میکند. البته کیفیت این مرحله تا حد زیادی به دقت برش اولیه هم وابسته است. وقتی قطعه با ابزارهای پیشرفته مثل دستگاه CNC چوب برش خورده باشد، سطحی بدون لبپریدگی و کاملاً دقیق ایجاد میشود و در نتیجه فرآیند لبهچسبانی بسیار روانتر و بینقصتر انجام خواهد شد. سپس در ایستگاه چسبکاری (Gluing Unit)، چسب گرانول ذوب شده و بهطور یکنواخت روی لبه اعمال میشود. در این مرحله، تنظیم دقیق دما و میزان چسب براساس نوع نوار و شرایط محیطی حیاتی است.

برای مثال: فرض کنید کار با نوار PVC براق در دستور کار باشد. اگر دمای چسب بیشازحد بالا باشد، ممکن است به سطح براق نوار آسیب برساند و آن را مات کند. یک اپراتور باتجربه میداند که برای چنین نواری، باید دما را چند درجه پایینتر از حداکثر دمای توصیه شده برای چسب تنظیم کند تا هم چسبندگی عالی حفظ شود و هم زیبایی نوار از بین نرود. پس از آن، ایستگاههای فشار، سر و ته زن، فرز بالا و پایین، لیسه و پولیش به ترتیب نوار را محکم کرده، اضافات آن را برش میدهند و سطحی صیقلی و تمیز را تحویل میدهند.
نکات پیشرفته و حرفهای برای بهینهسازی عملکرد دستگاه لبه چسبان
برای دستیابی به نتایج حرفهای، باید فراتر از تنظیمات اولیه رفت و به جزئیات توجه کرد. یکی از شایعترین مشکلات رایج لبه چسبان، کنده شدن نوار یا ایجاد خطوط چسب است که اغلب به دلیل شرایط محیطی نامناسب رخ میدهد. رطوبت و دمای کارگاه تاثیر مستقیم بر عملکرد چسب دارند. بهعنوان یک مثال عملی، تصور کنید در یک روز شرجی تابستان در شمال کشور، کاری در حال انجام است. رطوبت بالای هوا زمان خشک شدن چسب EVA را تغییر میدهد و باعث میشود نوار بهخوبی نچسبد.
در چنین شرایطی، یک اپراتور باتجربه ممکن است دمای مخزن چسب را چند درجه بالاتر تنظیم کند یا سرعت فیدر دستگاه را کمی کاهش دهد تا چسب زمان کافی برای ایجاد یک اتصال قوی و پایدار را داشته باشد. همچنین، انتخاب نوار لبه مناسب (PVC، ABS یا ملامینه) براساس کاربرد نهایی محصول، نقشی کلیدی در دوام و زیبایی کار دارد.
با نوین تاک بر هنر لبه چسبانی مسلط شوید!
همانطور که بررسی شد، استفاده صحیح از دستگاه لبه چسبان ترکیبی از دانش فنی، دقت و تجربه است. از درک عملکرد هر ایستگاه گرفته تا آمادهسازی دقیق مواد و نگهداری منظم، هر مرحله نقش حیاتی در رسیدن به نتیجهای بینقص ایفا میکند. این دستگاه یک سرمایهگذاری قدرتمند برای هر کارگاه است که کیفیت، دوام و ارزش محصولات را به کیفیت بالاتری ارتقا میدهد. باید به یاد داشت که آموزش مداوم و توجه به جزئیات، کلید تسلط بر هنر لبهچسبانی و خلق محصولاتی است که نهتنها زیبا، بلکه ماندگار نیز هستند. برای خرید بهترین دستگاههای لبه چسبان به فروشگاه نوین تاک مراجعه کنید.
ثبت نظرات و دیدگاه شما